一、注塑成型厂有机废气情况
注塑工艺机工艺设备普遍操作于塑料管工艺品生產,但在电加热、注塑工艺机、制冷进程中会引发非常多的尾气,重点化学物质涉及到:
非甲烷气体总烃(NMHC)
:塑胶a粒子熔融时尽情释放,氧化还原电位基本上在50-300mg/m³;
苯系物(如苯、甲苯、二甲苯)
:部件原辅料移除剂分离引起,具备明显多种多样性;
可吸入颗粒物物(PM)
:产于塑灰尘及成型剂蒸发,孔径多在0.1-10μm;
怪味东西
:如醛类、大环内酯等低质量浓度但高感觉神经敏感度的混合物。
印刷废气特别:
温度因素变化大
:注塑成型机附过工业废气热度可达到60-120℃;
浓度值不安全稳定
:区别工作时间段排卸差别强势;
组分繁复
:含导致癌症物(如苯并芘)和二氧化碳后驱物(如烯烃)。
二、清理薄弱点与点
(一)技术应用常见问题
几组分联动清理
:需而且除掉VOCs、顆粒物和刺激性气味;
风速筛选
:注塑机机升降模引致废气量瞬时变幻(±30%);
重新被污染的把控好
:亲水性炭调整、生产废水带来等研究原因。
(二)要素重点
的控制流程
技能规定
集气系統
选取被动式管线+变频式制冷机,收集成功率≥90%
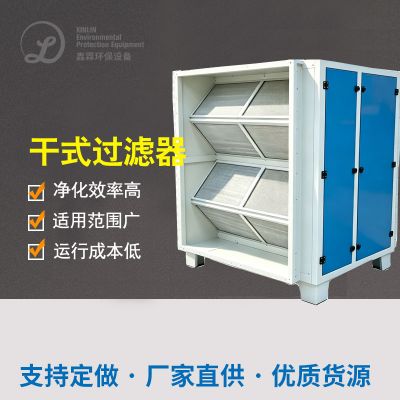
预净化处理
防静电烟气净化或自吸式滤水清除≥95%的PM2.
管理的本质技术
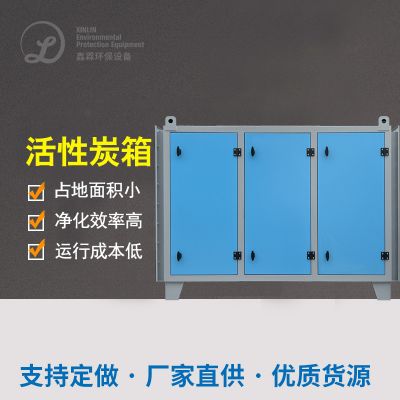
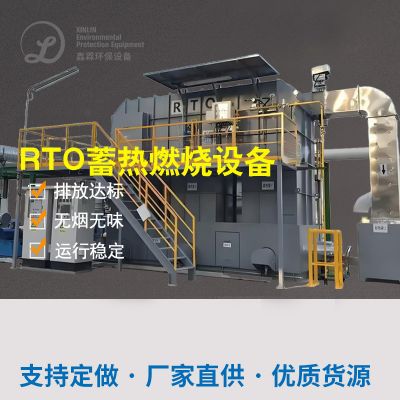
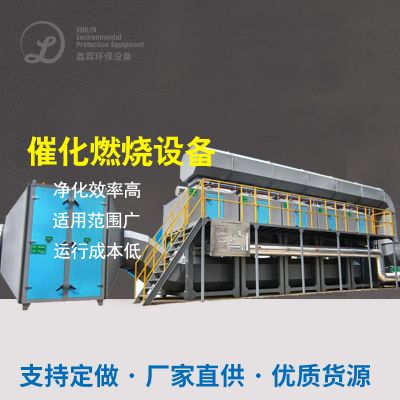
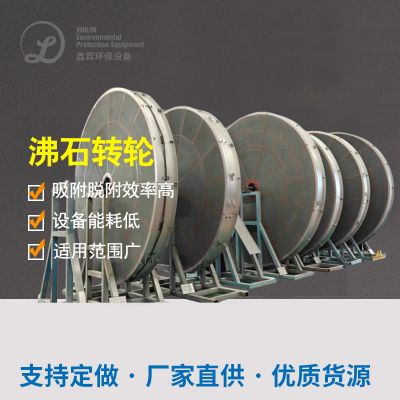
沸石转轮+RTO(时候狂风量)、吸附性性炭吸附性+离子液体自燃(时候普通小建设规模)
的排放要求
非丁烷总烃≤60mg/m³(GB 31572-2015)
三、精典情况详细
例子1:某新汽车陪件注塑机厂RTO模式更新改造
顶目情况
:
12台500T吹塑机,总功率80,000m³/h
原利用UV光氧生产设备,尾气排放标准重金属超标2.7倍
解决方法设计方案
:
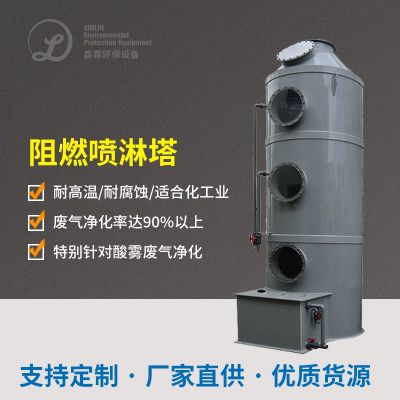
分级分类进行处理
:
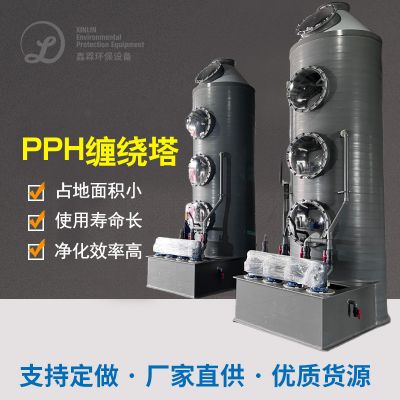
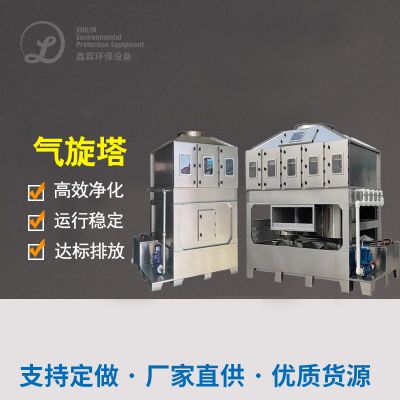
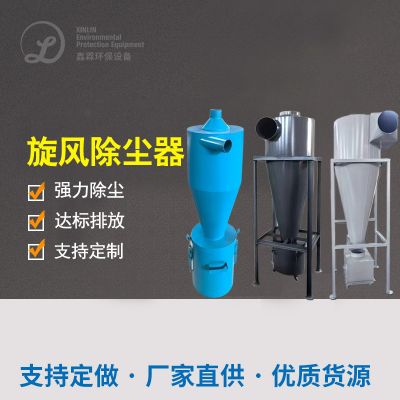
特一级:漩风净化+放凉塔(加温至40℃以上)
两级:沸石转轮精提(精提比10:1)
一级:RTO燃烧(热使用率≥95%)
行驶特效
:
VOCs除去率98.6%,年降碳量达42吨
余热造纸废水处理于烘料设计,避免浪费天然植物气杂费120万元/年

 扫一扫添加微信