一、餐厨垃圾处理站废气处理案例
1. 客户公司背景
企业名称:某市餐厨垃圾处理中心(日处理量1000吨,员工150人)
制造行业突破点:
烟粉尘感染造成:厨余垃圾清理堆肥、好氧菌酵及把污水加工站会产生高渗透压加硫氢(H₂S)、氢氧化钠(NH₃)、甲硫醇(CH₃SH)及甲醛释放性有机酸物(VOCs),工厂及附进恶臭疑问重点突出;
干净合规管理负担:很多次因废气密度超支被业主投诉举报,遇到减产修改安全风险;
技术设备困局:老式化学汲取法正常运作投资成本很高,年网络维护手续费超¥400万;
管理方法问题:尾气因素比较复杂反复无常,多元化生产工艺不可保持稳定不合格。
二、废气处理工艺设计
核心工艺路线
“分阶段治理-多级协同”工艺:
之源把握:
全关闭压差集气:在垃级卸料坑、发酵法罐、废水办理池等产污点装配防爆设备型集气罩,风速按5-10m³/min/处来设计,遍及全注意事项产污缓解。
密闭输料装置:选用雷韵输料机+的负压通风管道,以减少无聚集有机废气物漏粪。
预治疗时候:
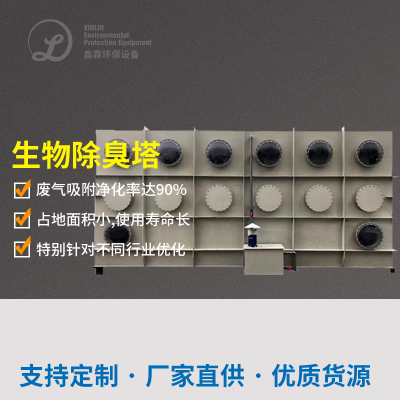
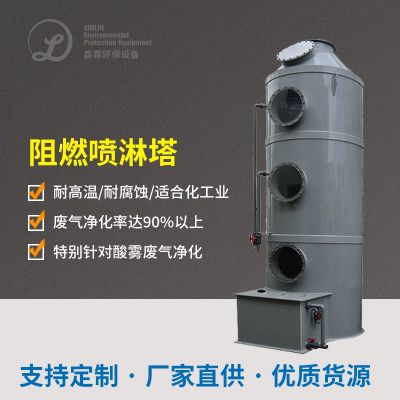
特级塔:填补改良微生物塑料填料(活性污泥菌+反活性污泥菌),光降解NH₃(速度≥70%);
特殊塔:加上几丁质酶炭钎维层,离心分离的残留物VOCs及恶臭分子结构。
动物预治疗塔(二级电容并联):
程度洁净时期:
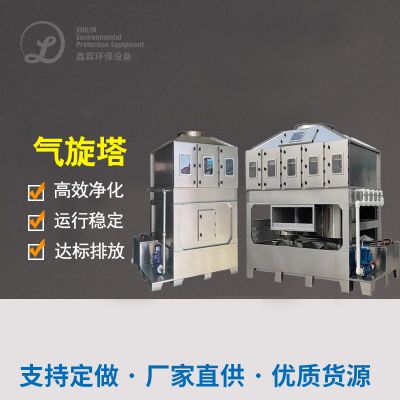
巡环吸收塔池:NaOH/Na₂SO₃双碱开启执行,脱硝高效率≥95%,SO₂排放出≤35mg/m³;
消防喷淋清洗层规划:4层导向消防喷淋清洗,液气沾染周期≥15秒。
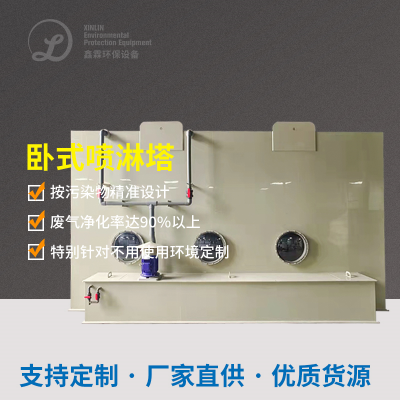
双碱法湿法脱硫塔:
最末端除理:
治理 风口尺寸:一致主风口尺寸,粉尘浓度捕集器率≥99.9%,PM2.5释放≤5mg/m³。
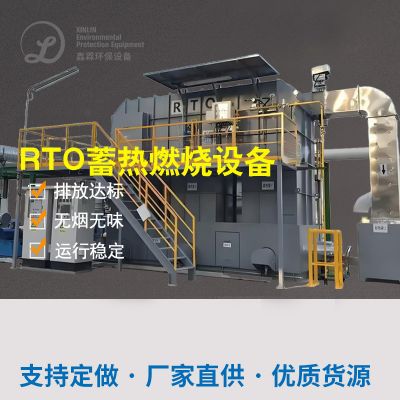
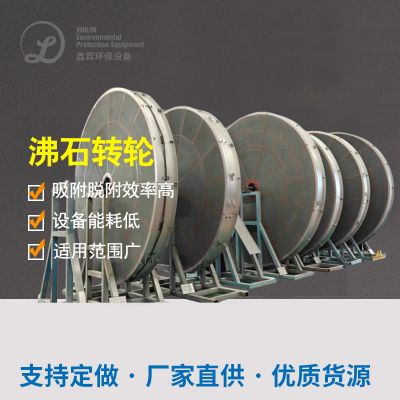
平均温度把控好:280-320℃控温运作,VOCs转换成率≥99%,电能收售率≥80%;
余热采用:升温新风系统,变低然料使用。
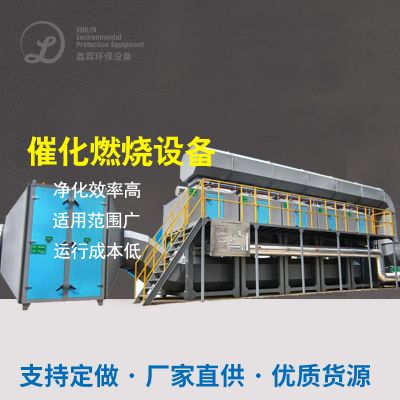
崔化然烧器(RTO):
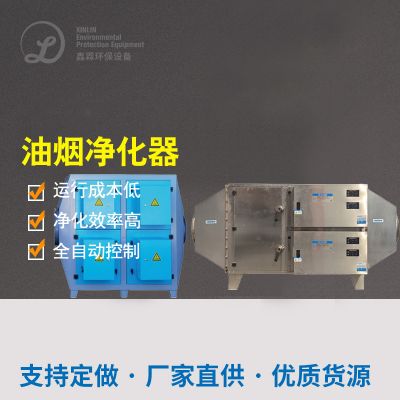
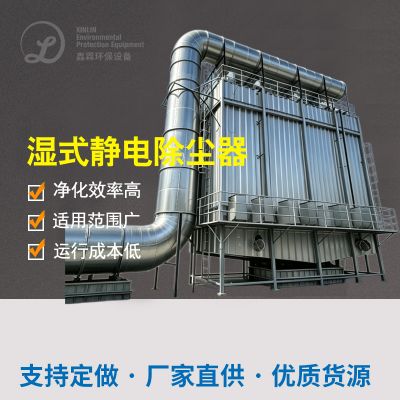
高效益湿式人体静电排尘器(WESP):
三、产品选择型号与标准配置
四、废气处理难点与解决方案
难点1:高湿度导致设备腐蚀及微生物活性抑制
在生态学预加工处理塔前分设冷藏烘干提升装置,把握进气露点≤10℃;
生物填料接触面涂覆疏水涂覆,激发抗的腐蚀不锈钢。
策略。:
要点2:复杂的异味的成分(含硫醇类)难可降解
生物技术塔后添置二被氧化碳被氧化段,溶解难挥发有异味杂质(如硫醇类);
准时加药系统菌物酶药物制剂,升高微菌物接受性。
应对策略:
关键点3:二氧化氮与混炼氢混用时的外理均衡性
级别划分清理:生态学塔先行溶解NH₃,后面RTO清理H₂S及VOCs;
再线检测pH值,静态可以调节双碱法脱硫工艺塔化学剂加药比列。
防范措施:
五、清理效率核验
六、客户反馈
环保合规:连续4年通过国家环保验收,臭气投诉量下降95%,获评“全国生态文明建设示范单位”;
条件竞争力:
年控制成本电化学化剂相应费用¥三百万;
促使燃燒余热发用电量达2.5MW·h,节约气体燃料制造费¥15万;
社会存在管理效益:生产区及近郊臭气核心清理,用户比较工作满意度提高至98%,将成为县城节能对标投资项目。
总结
该方案通过“分源治理-生物预处理-催化燃烧-智能管控”四维协同工艺,解决了餐厨垃圾处理厂废气成分复杂、臭气治理难、运行成本高的核心问题,兼具高效性、稳定性和经济性,可为大型生活垃圾处理设施提供参考!

 扫一扫添加微信